Understanding the Demands of Australian Industrial Environments
Australia's industrial landscape presents unique challenges for display technology. From mining operations in the remote Pilbara region to manufacturing facilities in urban centers, industrial systems require LCD displays that can withstand extreme temperatures, high ambient light conditions, and continuous operation cycles. The harsh Australian climate, characterized by intense sunlight, significant temperature variations, and dust exposure, demands display solutions engineered for reliability and longevity.
Industrial LCD displays deployed across Australian facilities must maintain operational integrity in temperatures ranging from -20°C in cold storage applications to above 50°C in outdoor mining equipment. These displays serve critical functions in human-machine interfaces (HMI), process control systems, automation equipment, and safety monitoring stations where failure is not an option.
High-Brightness Technology for Outdoor Readability
Standard commercial displays typically offer brightness levels between 250 to 350 cd/m², which proves insufficient for Australian industrial applications. HITULCD specializes in high-brightness LCD solutions ranging from 1000 to 3000 cd/m², ensuring clear visibility even under direct sunlight.
The Australian sun delivers some of the highest UV indices globally, with summer ambient light conditions exceeding 100,000 lux in outdoor settings. Industrial displays for mining equipment, agricultural machinery, and transportation systems require brightness levels of at least 1500 cd/m² to maintain readability. Our high-brightness technology incorporates advanced LED backlighting systems with optical bonding techniques that eliminate air gaps between the cover glass and LCD panel, reducing reflections and enhancing contrast ratios to 1000:1 or higher.
Optical bonding also provides additional benefits for industrial applications, including improved impact resistance, better thermal management, and protection against dust and moisture ingress—critical factors for Australian mining and agricultural operations.
Temperature Resilience and Thermal Management
Australian industrial sites experience dramatic temperature fluctuations. Outback mining operations may see daytime temperatures exceeding 45°C dropping to near-freezing at night. Industrial LCD displays must operate reliably across wide temperature ranges, typically -30°C to +80°C for industrial-grade units.
HITULCD implements several thermal management strategies to ensure consistent performance. Advanced LED backlight designs with intelligent dimming algorithms adjust brightness based on ambient temperature, preventing overheating while maintaining visibility. Thermal interface materials and heat spreader designs efficiently dissipate heat generated by high-brightness backlights, extending component lifespan.
For extreme cold conditions common in refrigerated warehouses and early morning mining operations, our displays feature heater circuits that maintain optimal LCD fluid temperature, preventing response time degradation and image ghosting that occurs when liquid crystal materials freeze or become viscous.
Rugged Construction for Harsh Environments
Australian industrial environments expose displays to vibration, shock, dust, and moisture. Mining haul trucks traversing unpaved roads, manufacturing equipment operating continuously, and outdoor installations facing seasonal storms all demand rugged display construction.
Industrial-grade LCD displays feature reinforced metal chassis with vibration dampening mounts that absorb shock and reduce mechanical stress on delicate LCD cells. IP65-rated front panels provide complete protection against dust ingress and water jets, essential for washdown environments in food processing and chemical manufacturing facilities.
The display front surface utilizes chemically strengthened glass or polycarbonate overlays with anti-glare coatings, protecting against scratches, impacts, and chemical exposure. These protective measures ensure displays remain operational and readable throughout their service life, typically 50,000 to 100,000 hours of continuous operation.
Electromagnetic Compatibility and Industrial Certifications
Australian industrial facilities must comply with strict electromagnetic compatibility (EMC) standards and safety regulations. Industrial displays operate alongside heavy machinery, variable frequency drives, welding equipment, and high-voltage systems that generate significant electromagnetic interference.
HITULCD displays undergo rigorous EMC testing to meet AS/NZS CISPR 32 Class A requirements for industrial environments, ensuring they neither emit excessive electromagnetic radiation nor succumb to interference from surrounding equipment. Proper shielding, filtering, and grounding techniques prevent display malfunctions and data corruption in electrically noisy environments.
Our displays also carry certifications for hazardous area classifications where required, including ATEX and IECEx standards for explosive atmospheres common in oil and gas, chemical processing, and grain handling facilities throughout Australia.
Long-Term Availability and Supply Chain Reliability
Industrial systems typically operate for 10 to 20 years, far exceeding consumer product lifecycles. Australian manufacturers and system integrators require display suppliers who guarantee long-term component availability and consistent product specifications.
HITULCD maintains product lines with extended lifecycles, offering 5 to 7-year availability guarantees with advance notification of any design changes. This commitment reduces costly redesign efforts and ensures spare parts availability for maintenance and repair operations. Our supply chain infrastructure includes inventory management strategies and component obsolescence monitoring to protect Australian customers from unexpected supply disruptions.
Sunlight Readable Display Technologies
Beyond high brightness, true sunlight readability requires advanced LCD technologies including transflective and reflective display modes. Transflective LCDs incorporate a partial reflector that utilizes ambient light to supplement backlight illumination, dramatically reducing power consumption while maintaining visibility in bright conditions.
For battery-powered portable equipment used in Australian mining exploration and field service applications, reflective LCD technology offers visibility without backlight power consumption. These displays become more readable as ambient light increases, making them ideal for outdoor handheld devices and solar-powered remote monitoring stations.
Advanced color filter designs and pixel structures optimize light transmission efficiency, allowing lower backlight power for equivalent brightness levels. This efficiency translates to reduced heat generation, lower energy costs, and extended component reliability—critical advantages for remote Australian industrial sites with limited power infrastructure.
Touch Screen Integration for Operational Efficiency
Modern industrial control systems increasingly incorporate touch interfaces to streamline operator interactions. However, Australian industrial environments present unique challenges for touch screen technology.
Projected capacitive (PCAP) touch screens offer multi-touch capability and excellent optical clarity but may require bare finger contact. For operators wearing heavy gloves in mining, construction, or cold storage environments, resistive or surface acoustic wave (SAW) touch technologies provide reliable input recognition.
HITULCD integrates touch screen solutions appropriate for specific applications, with enhanced touch sensitivity algorithms that compensate for glove thickness and environmental contamination. Sealed touch panel designs prevent moisture and contaminant ingress that could cause false touches or input failures.
Custom Display Solutions for Specialized Applications
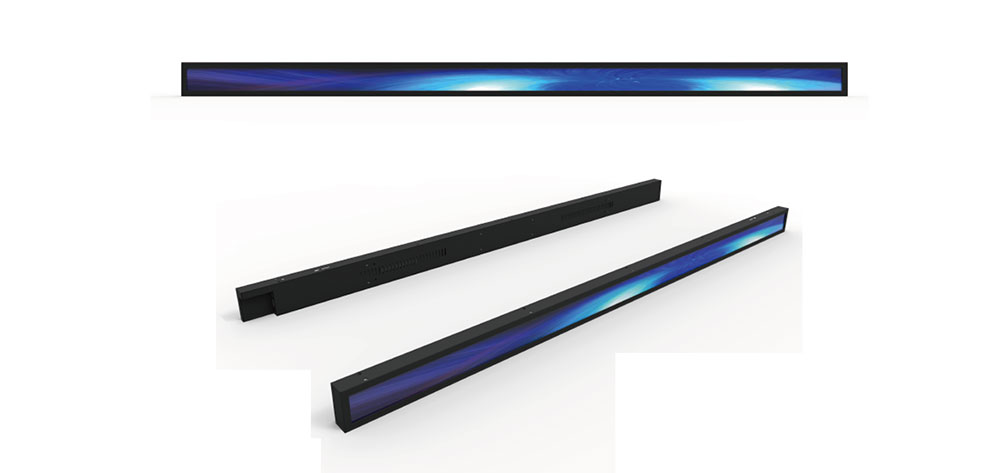
Australian industrial applications often require display specifications beyond standard product offerings. Mining equipment may need ultra-wide aspect ratios for panoramic views, while process control systems may require portrait orientation displays for vertical equipment monitoring.
HITULCD provides custom display engineering services including non-standard resolutions, specialized aspect ratios, integrated camera systems for machine vision, and multi-display tiling solutions for control room video walls. Our engineering team collaborates with Australian system integrators to develop displays optimized for specific application requirements, including custom mechanical interfaces, specialized cable configurations, and integrated controller boards with application-specific firmware.
Power Efficiency and Renewable Energy Compatibility
Remote Australian industrial sites increasingly rely on solar power and battery systems for operation. Display power consumption directly impacts system design, battery capacity requirements, and operational costs.
High-efficiency LED backlights combined with intelligent power management reduce typical display power consumption by 30 to 50% compared to legacy CCFL backlight technology. Automatic brightness control using ambient light sensors optimizes backlight intensity, providing adequate visibility while minimizing power draw. Wide input voltage ranges (9-36VDC) accommodate direct connection to vehicle electrical systems and renewable energy installations without additional power conversion circuitry.
Reliability Engineering and MTBF Considerations
Mean time between failures (MTBF) represents a critical specification for industrial displays. Australian mining and manufacturing operations require displays with MTBF exceeding 100,000 hours to minimize maintenance interruptions and maximize uptime.
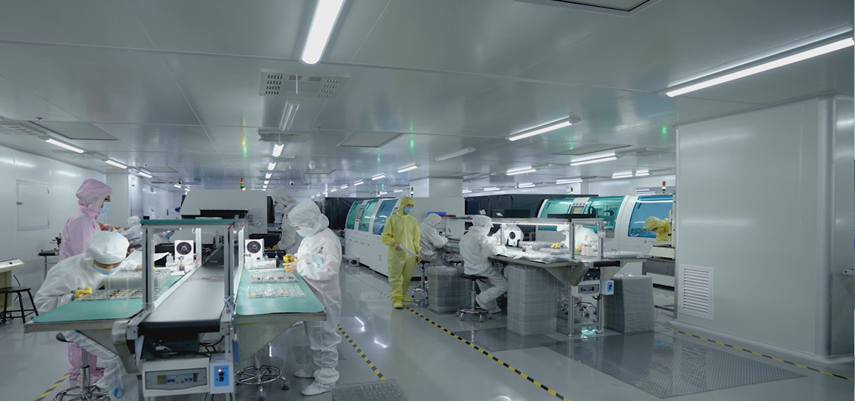
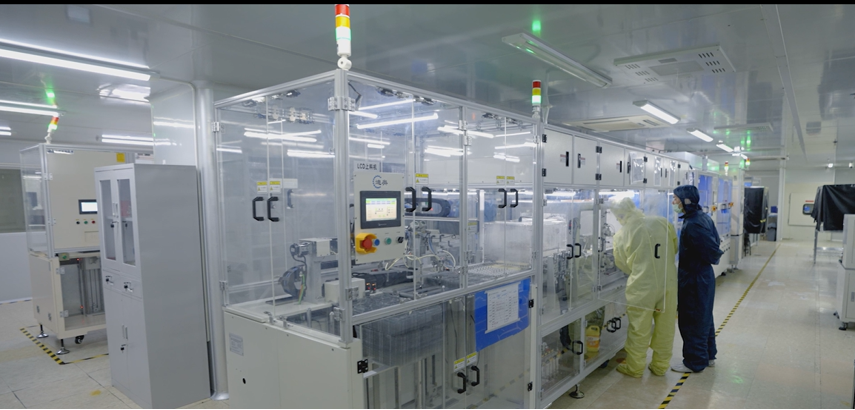
HITULCD employs reliability engineering principles throughout the design process, including component derating, accelerated life testing, and failure mode and effects analysis (FMEA). High-quality Japanese and Korean LCD cells, automotive-grade electronic components, and rigorous manufacturing quality control ensure displays meet or exceed specified reliability targets. Comprehensive burn-in testing at elevated temperatures screens for infant mortality failures before displays ship to customers.
Technical Support and Local Service Infrastructure
Australian industrial customers require responsive technical support and local service capabilities. HITULCD maintains application engineering support teams familiar with Australian industrial standards, regulations, and common application requirements. Pre-sales technical consultation helps system designers select optimal display specifications, while post-sales support addresses integration challenges and field service requirements.
Comprehensive technical documentation including mechanical drawings, interface specifications, and integration guidelines accelerates product development cycles. Evaluation units and development support reduce time-to-market for new industrial equipment designs incorporating our displays.
Future-Proofing Industrial Display Investments
Emerging technologies continue advancing industrial display capabilities. Mini-LED backlighting offers higher brightness, improved contrast, and better uniformity compared to traditional edge-lit designs. Quantum dot enhancement films expand color gamuts for applications requiring accurate color representation.
HITULCD invests in next-generation display technologies while maintaining backward compatibility with existing industrial systems. Our product roadmaps balance innovation with the stability and long-term support industrial customers require, ensuring Australian manufacturers can confidently specify our displays for new equipment designs while maintaining existing installations.
KEYWORDS: industrial LCD displays Australia, high brightness LCD, rugged display solutions, sunlight readable displays, mining equipment displays